Kerntechnologien für Rotpunktvisiere
Kerntechnologien unserer Rotpunktvisiere
Ein ausgereiftes Rotpunktvisier entsteht nicht durch die einfache Montage einer LED, einer Leiterplatte, einer reflektierenden Linse und eines CNC-gefrästen Gehäuses.
Bei FORESEEN OPTICS beginnt die Entwicklung mit dem Beleuchtungssystem, gefolgt von optischer Abstimmung, präziser mechanischer Konstruktion und Planung der Serienproduktion. Jede in einer früheren Phase getroffene technische Entscheidung definiert direkt die Konstruktionsgrenzen der nächsten Phase.
Unsere Kernkompetenz liegt in der systematischen Kontrolle der gesamten Entwicklungskette von Rotpunktvisieren – von der Lichtquelle und dem optischen System bis hin zur mechanischen Struktur und zuverlässigen Massenproduktion.
Überblick über vier Kerntechnologien
| Core-Technologie | Hauptherausforderungen, die angegangen werden | Wichtige technische Elemente | Endproduktleistung |
| Abgestufte Beleuchtung und Niedrigstrom-Energiemanagement | Ob der Zielpunkt scharf, stabil und energieeffizient bleibt | LED-Spektrumauswahl, LED-Binning, Emitteröffnungsdesign, Helligkeitsregelung und Niedrigstromschaltungen | Scharfe Punktdefinition, stabile Helligkeit und zuverlässige Akkulaufzeit |
| Optische Anpassung und Beschichtungsdesign | Ob das Sichtfeld frei bleibt und die Parallaxe effektiv kontrolliert wird | Reflektierende Linsenmaterialien, zementierte oder asphärische Linsenverfahren, spektrale Beschichtungen und Parallelität der Schutzfenster | Geringe Farbverzerrung, minimale Geisterbilder und reduzierte Parallaxe |
| Präzise Justierung und strukturelle Haltbarkeit | Ob das Visier präzise eingestellt werden kann und den Nullpunkt beibehält | Justierschrauben, Vorspannmechanismen, CNC-Toleranzen, Bauteilbefestigung und Umweltdichtung | Zuverlässige Verstellung, Rückstoßfestigkeit, Wasserdichtigkeit und Beschlagbeständigkeit |
| Schnelle Produktentwicklung und Lieferung mit niedrigen Mindestbestellmengen | Ob ein Entwurf schnell in ein stabiles, herstellbares Produkt umgewandelt werden kann | Stücklistenplanung, Montageablaufplanung, Prüfpunkte, Materialbestandsführung und flexible Produktion | Schnelles Prototyping, Produktion mit niedrigen Mindestbestellmengen und zuverlässige Lieferung |
1. Stabile Emissionsregelung bei niedrigem Stromverbrauch
Kerndefinition
Die Entwicklung eines Rotpunktvisiers beginnt mit seinem Beleuchtungssystem.
Ausgehend von der Zielgruppe, der Waffenplattform, den Umgebungslichtverhältnissen und den Anforderungen an das Absehen definieren wir das LED-Spektrum, die Emittergröße, den Ansteuerstrom, den Helligkeitsbereich und die Energiemanagementstrategie. Diese Entscheidungen bilden die Grundlage für die nachfolgende Konstruktion der reflektierenden Linse und der optischen Beschichtungen.
Kerntechnologien
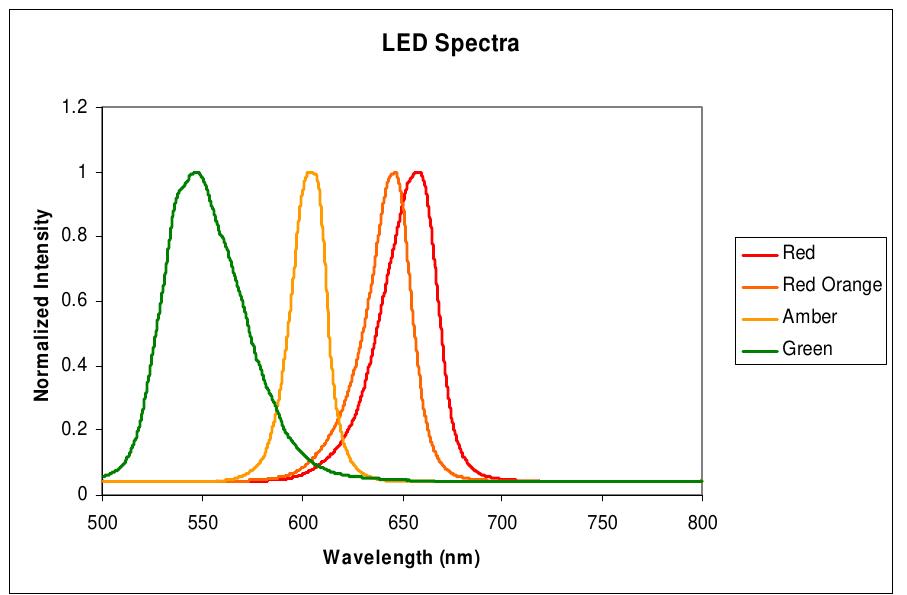
- Auswahl des roten, grünen und goldenen LED-Spektrums
- LED-Sortierung für Helligkeit, Farbton und Stromverbrauch
- Anpassung des Emitterchips an die Zielpunkt-MOA-Größe
- Kontrolle der Emitteröffnungsgröße, -form und Kantenschärfe
- Entwurf von Punkt-, Kreis-Punkt- und Mehrfachabsehenkonfigurationen
- Helligkeitsabstufung für Tageslicht-, Ultrahell- und Nachtsichtmodi
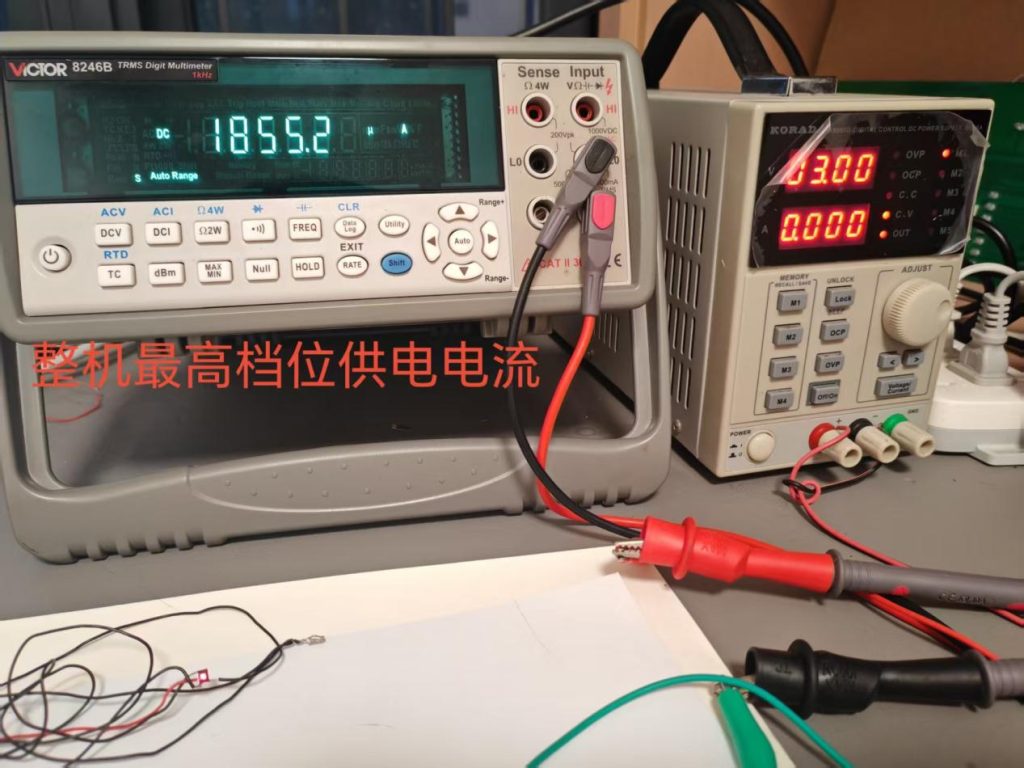
- Niedrigstrom-Konstantstromansteuerung und Helligkeitsstabilisierung
- Bewegungsaktivierung, automatischer Schlafmodus und Speicherung der letzten Einstellungen
- Batteriekontaktstabilität bei Rückstoß und Stoß
- Gleichbleibender Stromverbrauch und gleichmäßige Helligkeit in Umgebungen mit hohen und niedrigen Temperaturen
Ergebnisse, die Kunden wahrnehmen können
Schärferer Punkt · Stabile Helligkeit · Längere Laufzeit
Der Punkt erscheint klarer und schärfer, bleibt über verschiedene Helligkeitseinstellungen hinweg konsistenter und bietet auch bei Betrieb mit geringem Stromverbrauch eine zuverlässige Akkulaufzeit.
2. Optische Anpassung und Beschichtungsdesign
Kerndefinition
Sobald das Beleuchtungssystem festgelegt ist, bestimmen wir die passende Fenstergröße anhand der tatsächlichen Montageplattform des Visiers und der Anforderungen an die Sicht. Anschließend entwerfen wir das reflektierende Linsenmaterial, die Geometrie der optischen Oberfläche, den Glasschnittbereich und das spektrale Beschichtungssystem.
Bei geschlossenen Rotpunktvisieren müssen die Parallelität, die Antireflexbeschichtungen, die Montagewinkel und die Dichtungsspannung der vorderen und hinteren Schutzfenster als integriertes optisches System kontrolliert werden.
Kerntechnologien
- Effektive Fensterdimensionierung basierend auf der beabsichtigten Anwendung
- Auswahl des reflektierenden Linsenmaterials, der Dicke und der Krümmung
- Lösungen für geklebte reflektierende Linsen und asphärische reflektierende Linsen
- Definition der effektiven optischen Fläche und der Glasschneideposition
- Kontrolle der Zementdezentrierung und der Aushärtungsspannung
- Anpassung des LED-Spektrums durch selektive Reflexionsbeschichtungen
- Ausbalancierung von Lichtdurchlässigkeit, Reflexion und Farbverschiebung
- Unterdrückung von Parallaxe, Kantenverzerrung und Geisterbildern
- Kontrolle der Fensterparallelität und des Keilwinkels in geschlossenen Visieren
- Hochtransparente Antireflexbeschichtungen und interne Geisterbildkontrolle
- Kontrolle der durch Dichtmittelschrumpfung verursachten optischen Verformung
Ergebnisse, die Kunden wahrnehmen können
Klareres Sichtfeld · Geringere Farbverschiebung · Bessere Parallaxenkorrektur
Das Sichtfenster wirkt klarer und transparenter, mit weniger Farbverschiebungen im Hintergrund und Kantenverzerrungen. Der Zielpunkt bleibt auch bei unterschiedlichen Blickwinkeln stabiler.
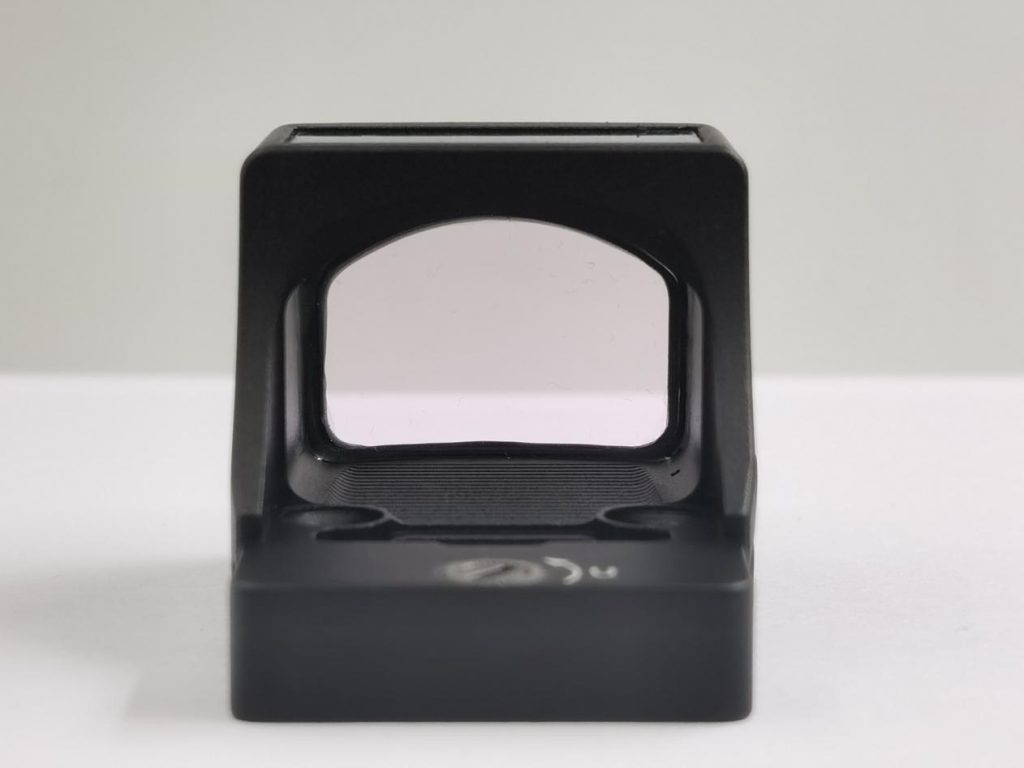
 Reflektor, LED-Spektrum und Beschichtungskurve müssen aufeinander abgestimmt sein. Eine hellere Reflexion bedeutet nicht automatisch ein besseres optisches System.
 Reflektor, LED-Spektrum und Beschichtungskurve müssen aufeinander abgestimmt sein. Eine hellere Reflexion bedeutet nicht automatisch ein besseres optisches System.
 Beschichtete optische Fenster müssen ein Gleichgewicht zwischen selektiver Reflexion, hoher Umgebungslichtdurchlässigkeit und kontrollierter Farbverschiebung herstellen.
- Optische Justiergeräte überprüfen den Fensterwinkel, die Übereinstimmung der optischen Achse und die Wechselwirkung zwischen Emitter und Reflektor.
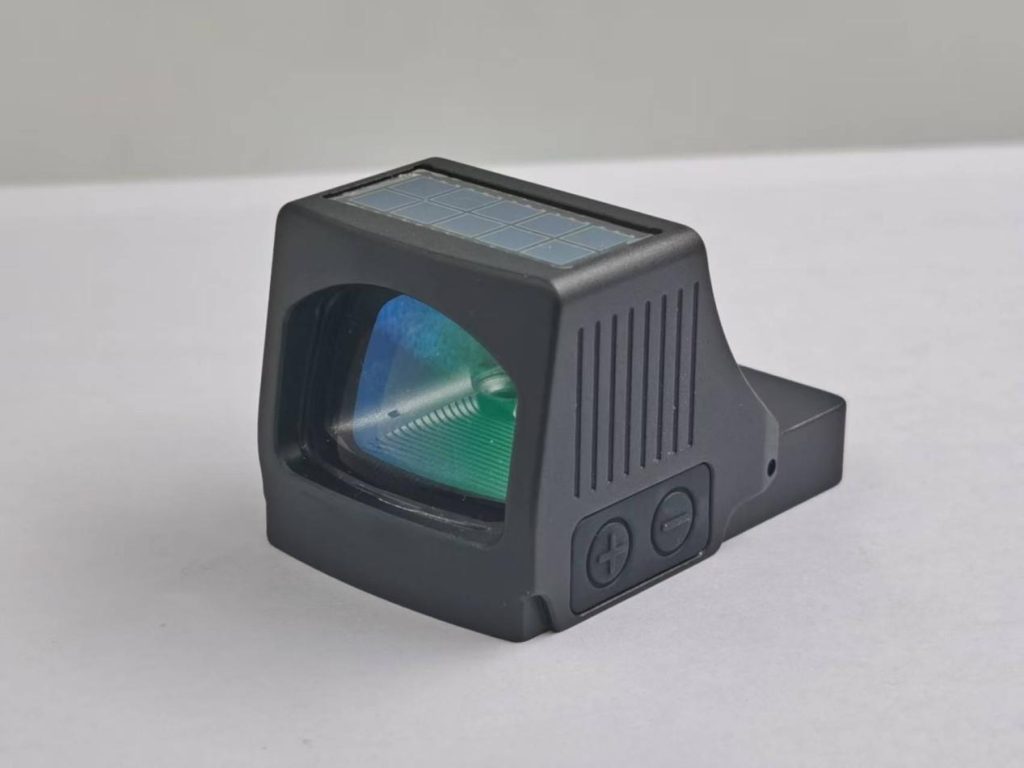
3. Präzisionseinstellung, Abdichtung und strukturelle Festigkeit
Kerndefinition
Erst nach der Fertigstellung der elektronischen und optischen Systeme können die erforderliche Einstellgenauigkeit, das Gehäusematerial, die CNC-Maßtoleranzen, die Komponentenbefestigungsmethoden und die Dichtungselemente genau definiert werden.
Die mechanische Struktur bestimmt nicht nur das Erscheinungsbild des Produkts. Sie muss die LED, die Leiterplatte, die Reflektorlinse, den Akku und das Einstellsystem sicher stützen und gleichzeitig eine langfristige Funktionsstabilität gewährleisten.
Kerntechnologien
- Konstruktion des Mechanismus zur Seiten- und Höhenverstellung
- Steigung der Einstellschraube und Bearbeitungsgenauigkeit
- Klickgefühl und Steuerung der Bewegung pro Klick
- Abstimmung von Federn, Federplatten und Vorspannungsstrukturen
- Kontrolle von Spiel und Wechselwirkung zwischen Wind und Höhe
- Null-Retention vor und nach Rückstoß oder Aufprall
- Auswahl von 6061, 7075 und anderen Konstruktionswerkstoffen
- Gehäusewandstärke, Schutzflügel und Verstärkungsrippenkonstruktion
- Sichere Befestigung der Reflektorlinse, der LED und der Leiterplatte
- Batteriekontakt-Vorspannung und Schutz vor kurzzeitiger Stromunterbrechung
- Auswahl von O-Ringen, Dichtungen und Klebstoffen
- Entwickelt für Wasserdichtigkeit, Beschlagbeständigkeit, Temperaturbeständigkeit und Korrosionsschutz
Ergebnisse, die Kunden wahrnehmen können
Präzise Justierung · Zuverlässiger Nullpunkt · Langlebiger Schutz
Die Verstellung von Seiten- und Höhenverstellung erfolgt sanfter, gleichmäßiger und präziser. Das Visier behält seine Nullstellung und stabile Funktion auch nach Rückstoß, Stürzen und wechselnden Umgebungsbedingungen bei.
 Einstellgenauigkeit, Nullpunktstabilität, strukturelle Festigkeit und Abdichtung sind als ein integriertes mechanisches System ausgelegt.
 Einstellgenauigkeit, Nullpunktstabilität, strukturelle Festigkeit und Abdichtung sind als ein integriertes mechanisches System ausgelegt.
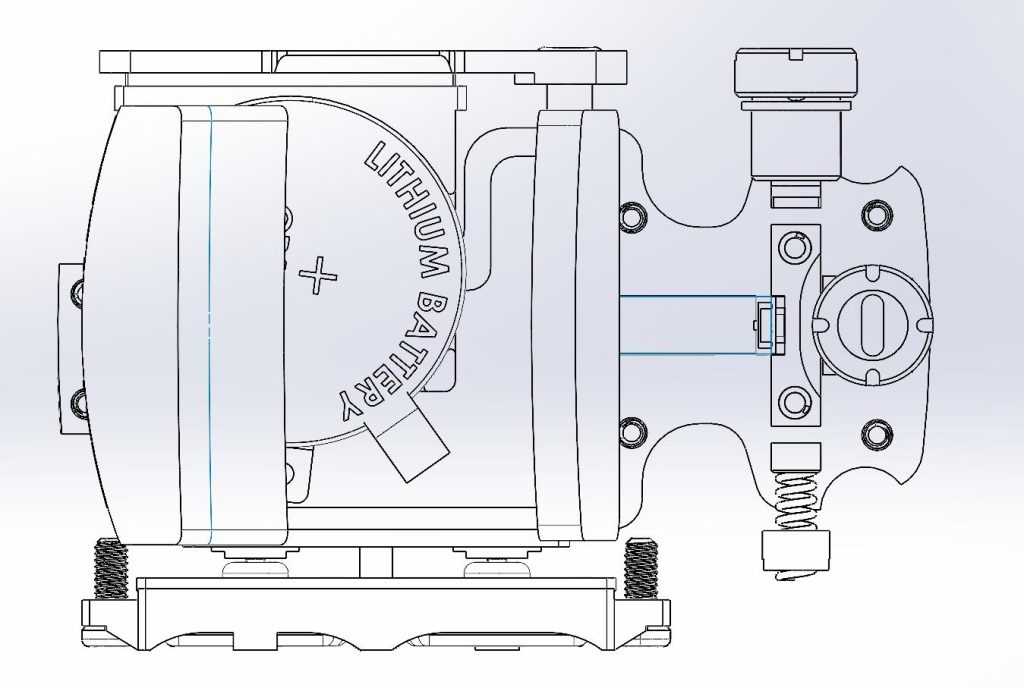
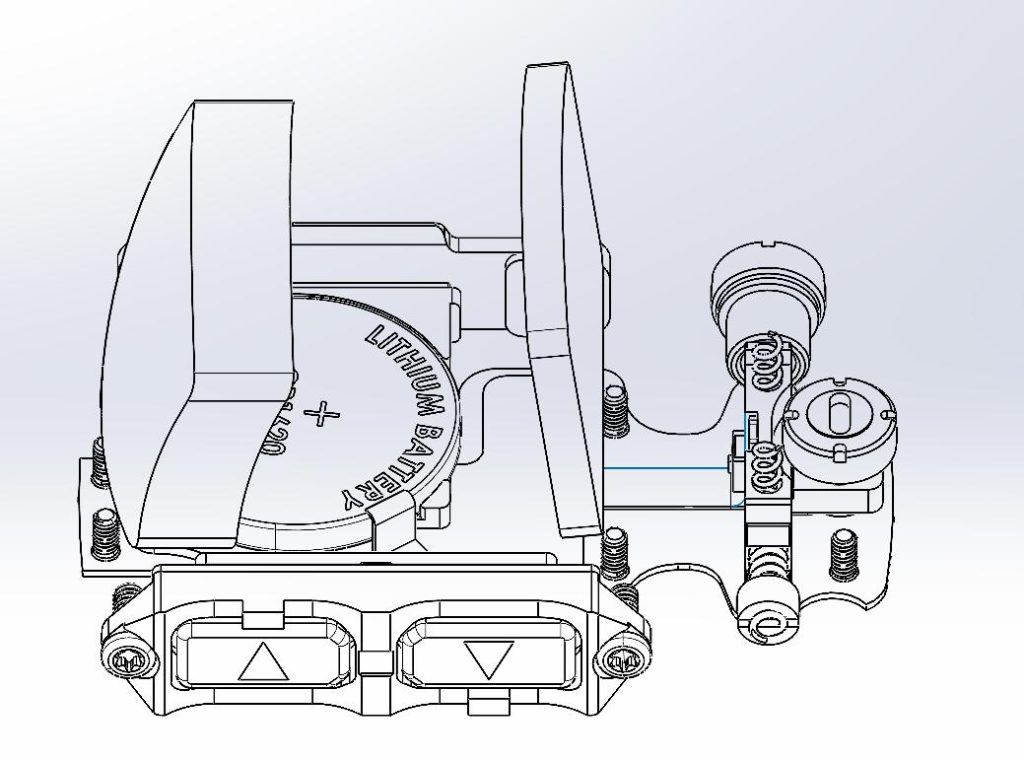
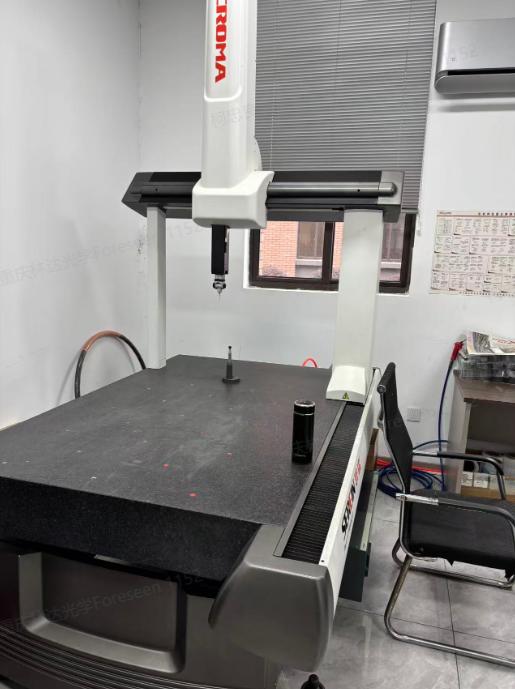
 Die kritischen Bearbeitungsmaße werden anhand von Zeichnungen überprüft, um die Justierausrichtung, die Passung der Bauteile und die Dichtflächen zu kontrollieren.
 Ein spezieller Aufprallprüfstand unterzieht das Visier wiederholbaren Stoßbelastungen, um die strukturelle Integrität und die Nullpunktstabilität zu überprüfen.
4. Schnelle, stabile Lieferplanung mit niedrigen Mindestbestellmengen
Kerndefinition
Schnelle Lieferung und Produktion mit niedrigen Mindestbestellmengen bedeuten nicht einfach nur die Annahme kleiner Aufträge. Sie basieren auf ausgereiften Produktplattformen, gemeinsam genutzten Komponenten, wiederverwendbaren Fertigungsprozessen und standardisierten Prüfsystemen.
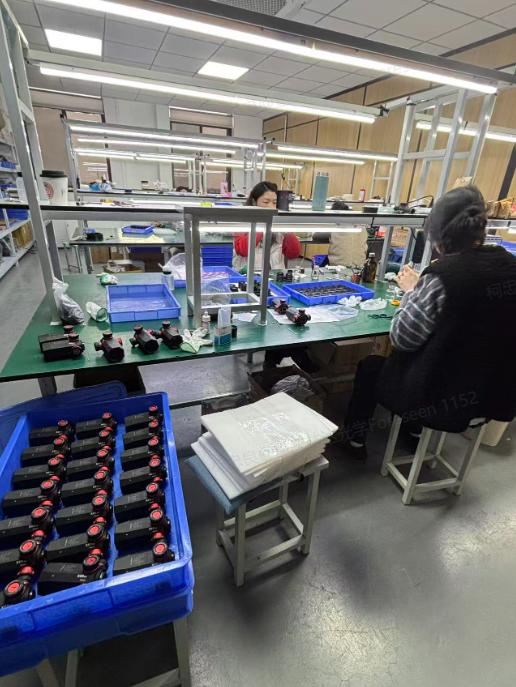
Sobald die elektronischen, optischen und mechanischen Lösungen finalisiert sind, planen wir die Stückliste, die Bearbeitungsprozesse, die Montageabfolge, die Prüfpunkte und die Lagerstrategie. Dadurch lässt sich das Design zuverlässig in Prototypen und Serienprodukte umsetzen.
Kerntechnologien
- Wiederverwendung bewährter elektronischer und optischer Plattformen
- Schnelle Entwicklung von Außendesign und Strukturvarianten
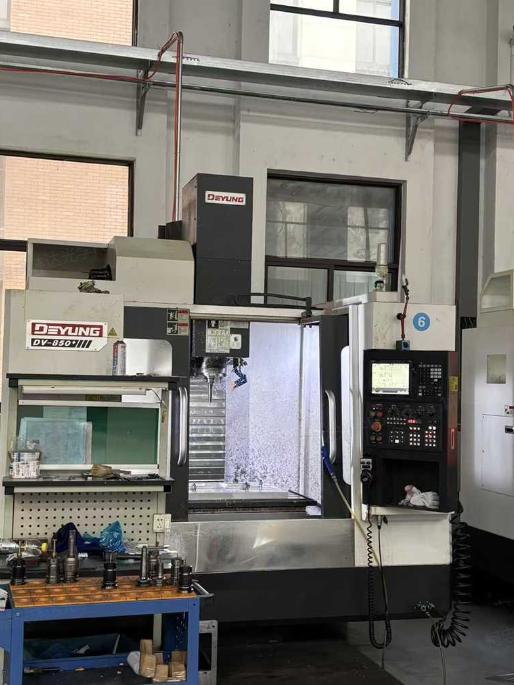
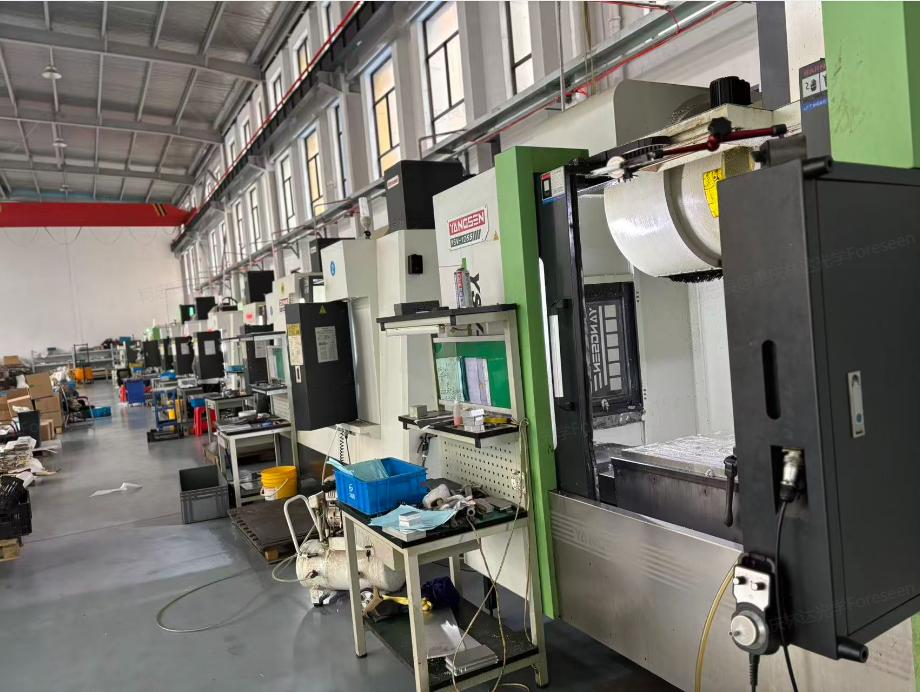
- CNC-Bearbeitung und Vorrichtungssequenzplanung
- Montageablaufplanung für elektronische, optische und mechanische Komponenten
- Stücklistenklassifizierung und Lieferrisikomanagement
- Bestandsplanung für gängige LEDs, Dichtungen und Standardkomponenten
- Lagerhaltung von CNC-Halbfertiggehäusen und universellen Montageplatten
- Spezielle Montagestationen für die Kleinserienfertigung
- Schnelle Erstmustergenehmigung und Änderungsmanagement
- In-Prozess-Inspektion in kritischen Fertigungsphasen
- Voreingestellte Prüfgeräte und Akzeptanzparameter
- Produktionszyklus- und Lieferzeitplanung auf Einheitenebene
Ergebnisse, die Kunden wahrnehmen können
Schnellere Entwicklung · Niedrigere Mindestbestellmenge · Stabilere Lieferung
Ohne wesentliche Validierungsverfahren zu umgehen, verkürzen wir den Anpassungs- und Entwicklungszyklus, reduzieren die für den ersten Produktionsauftrag benötigte Menge und verbessern die Konsistenz und Lieferstabilität bei nachfolgenden Chargen.
Wie die vier Technologien eine vollständige Entwicklungskette bilden
| Entwicklungsstadium | Wichtige Elemente, die zuerst definiert werden müssen | Für die nächste Phase bereitgestellte Eingaben |
| Schritt 1: Beleuchtungssystem | LED-Spektrum, Stromverbrauch, Punktform und Helligkeitsregelung | Wellenlängenbereich der Beschichtung, Reflexionseffizienz und Anforderungen an das optische Fenster |
| Schritt 2: Optisches System | Fenstergröße, reflektierende Linse, optische Oberflächengeometrie und Beschichtungen | Bauraum, Montagepositionen der Komponenten und Verstellbereich |
| Schritt 3: Mechanisches System | Einstellmechanismus, Werkstoffe, Toleranzen, Bauteilbefestigung und Abdichtung | Bedingungen für die Bearbeitung, Montage und Zuverlässigkeitsprüfung |
| Schritt 4: Industrialisierungssystem | Stückliste, Fertigungsprozesse, Inspektion, Lagerhaltung und Produktionszykluszeit | Stabile Prototypen, Produktion mit niedrigen Mindestbestellmengen und Lieferung in großen Mengen |
Von der Emission zur Massenproduktion
FORESEEN OPTICS stellt Rotpunktvisiere nicht durch einfaches Zusammenbauen von frei erhältlichen Komponenten her.
Wir beginnen mit dem Beleuchtungssystem, entwickeln das optische System entsprechend den Eigenschaften der LED und konstruieren anschließend den Präzisionsjustiermechanismus, die CNC-gefräste Struktur und die Abdichtung gegen Umwelteinflüsse, die den elektronischen und optischen Anforderungen entsprechen. Abschließend setzen wir das Design durch Prozessplanung, Stücklistenverwaltung, standardisierte Prüfung und Lagerhaltung in ein reproduzierbares Produkt um.
Diese umfassende Kontrollmöglichkeit – von der Lichtquelle bis zur Massenproduktion – bildet die Grundlage unserer Unterstützung für die Entwicklung kundenspezifischer Rotpunktvisiere, die Fertigung mit niedrigen Mindestbestellmengen und die zuverlässige Langzeitlieferung.